

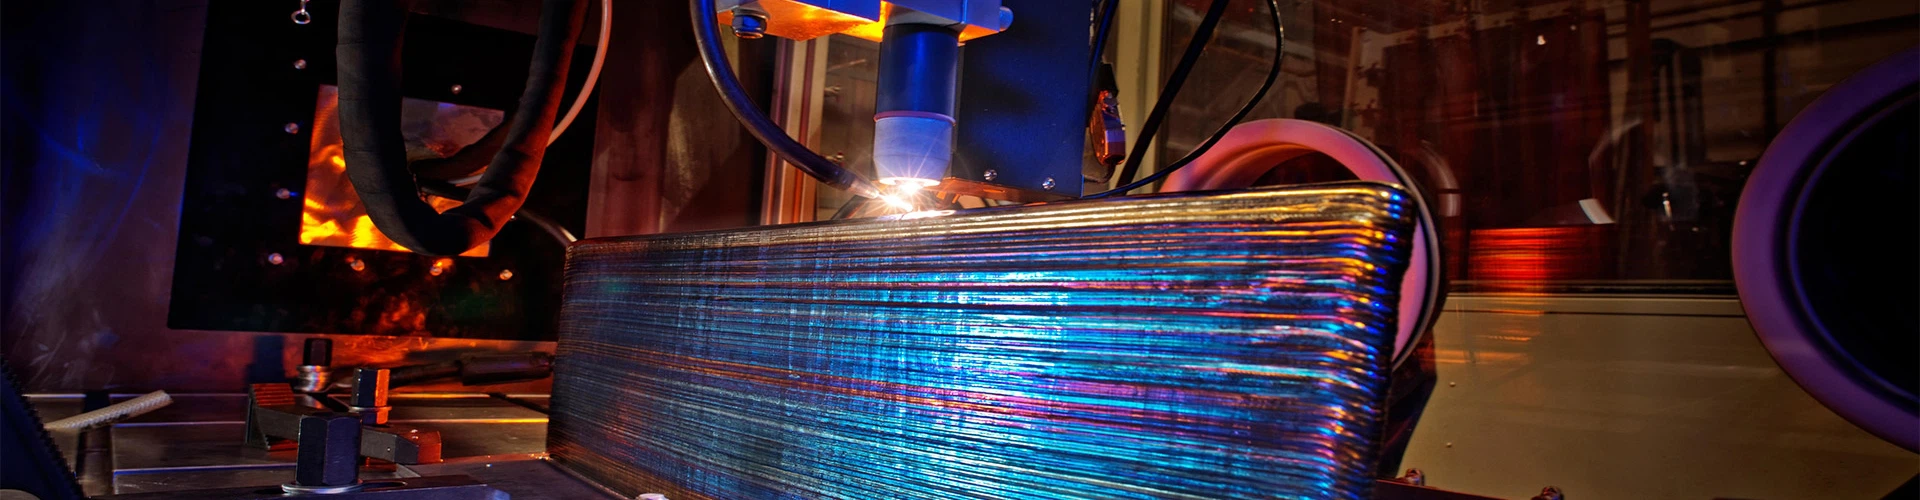
Varför titansvetsning skiljer sig från rostfritt stål
Svetsare i rostfritt stål antar ofta att titan är detsamma. Det är det inte.
Titan är reaktivt. Vid svetstemperatur absorberar den syre, kväve och väte från luften. Förorenade svetsar blir spröda och spricker.Rostfritt stål tål viss luftexponering under svetsning. Titan gör det inte.
ASTM B338 GR1 titanrörkräver samma svetsförebyggande åtgärder som andra titankvaliteter. Inga genvägar.
För fullständiga tekniska specifikationer förASTM B338 GR1 titanrör, inklusive svetsbarhetsdata och tillsatsmetallrekommendationer, se produktsidan här.
Argonskyddskrav
The weld zone must be protected from air until the metal cools below 400℃ (750℃F).
Tre zoner kräver avskärmning:
Svetspölen (främre skölden)
Svetsens baksida (understödsrening)
Den-värmepåverkade zonen efter svetsen (bakre sköld)
För rörsvetsning,Rensning av 100 % argonunderlag krävs.Inga undantag. Rensningen måste köras innan den träffar ljusbågen och fortsätta efter att ljusbågen har stannat tills röret svalnar.
Godtagbara skyddsgaser:Ren argon (minst 99,995 %). Argon-heliumblandningar är acceptabla men inte nödvändiga. Använd inte argon-CO₂-blandningar. CO₂ förorenar titan.
Tecken på otillräcklig avskärmning:Blå, halm eller grå missfärgning på svetsen eller intilliggande röryta. En ordentligt skärmad svets är ljust silver.

Val av fyllnadsmetall
För stumsvetsning avGR1 titanrör, tillsatsmetall behövs vanligtvis inte. Svetsen görs genom att smälta rörkanterna direkt.
När fyllmedel behövs (för reparation eller felpassning-), användGR1 eller GR2 fyllstav av titan. Använd inte ERTi-5 (6Al-4V) fyllmedel på GR1 basmetall. Obalansen i styrka och duktilitet orsakar problem.
Påfyllningsstaven måste rengöras före användning.Torka av med aceton och förvara i en ren behållare. Oljigt eller smutsigt fyllmedel förorenar svetsen.
Rengöringssteg före svetsning
Kontaminering är den främsta orsaken till misslyckade titansvetsar.
Nödvändiga rengöringssteg:
Ta bort olja, fett eller fingeravtryck med aceton eller isopropylalkohol
Ta bort oxidskiktet med en ren stålborste av rostfritt stål (endast avsedd för titan - används aldrig på kolstål eller andra metaller)
Torka igen med lösningsmedel
Svetsa inom 4 timmar efter rengöring
Använd inte:Klorerade lösningsmedel (koltetraklorid, trikloretylen). Dessa lämnar rester som orsakar spänningskorrosionssprickor.
Använd inte:Slipande kuddar eller hjul som har använts på andra metaller. Inbäddade järnpartiklar orsakar galvanisk korrosion senare.
Vanliga svetsfel
| Defekt | Orsaka | Förebyggande |
|---|---|---|
| Blå eller halm missfärgning | Otillräcklig argonavskärmning | Öka gasflödet, kontrollera spolningen, lägg till efterföljande sköld |
| Grå svets | Allvarlig kontaminering | Rengör oädel metall, kontrollera gasens renhet, byt ut påfyllningen |
| Sprickbildning vid svetsfog | Väteförsprödning | Kontrollera om det finns fukt i argonlinjen, rengör basmetallen |
| Porositet | Smutsig basmetall eller fyllmedel | Rengör noggrant, förvara fyllmedlet ordentligt |
| Underskuren | Överdriven ström eller körhastighet | Minska strömstyrkan, öka körhastigheten |
| Ofullständig fusion | Låg ström eller dålig passform- | Justera parametrarna, se till att rörändarna är fyrkantiga |
Varje svets med blå, halm eller grå färg bör avvisas.Att slipa bort missfärgningen löser inte problemet. Metallen under är redan spröd.
Krav på svetsprovning
För svetsadASTM B338 GR1 titanrör, standarden kräver:
Virvelströmstest- 100% av svetsfogen
Tillplattad test- svetssöm får inte spricka när röret är tillplattat
Blossningstest- svetssöm får inte spricka när röränden expanderas
För kritiska applikationer finns ytterligare tester tillgängliga:
Röntgenundersökning (RT)- upptäcker interna svetsdefekter
Penetranttestning (PT)- upptäcker ytsprickor
Böjtest- bekräftar duktiliteten hos svetszonen
Dessa prov ska dokumenteras på bruksintyget.Om en leverantör inte kan tillhandahålla virvelströmsresultat för svetsade rör, uppfyller rören inte ASTM B338.
Butikssvetsning vs fältsvetsning
Butikssvetsning(vid rörfabriken) är automatiserad. Parametrar kontrolleras. Argonavskärmning är konsekvent. Kvaliteten är hög.
Fältsvetsning(under installation eller reparation) är manuell. Att anpassa-är svårare. Argonrensning är svårare. Kvalitet beror på svetsarens skicklighet.
För fältsvetsning avGR1 titanrör, ytterligare försiktighetsåtgärder krävs:
Använd en större argonspolningsvolym för att kompensera för läckor
Använd en släpsköld på facklan
Svetsa in stillastående luft (inga fläktar eller drag)
Testa de första svetsarna och skär dem för inspektion
Många tillverkare kräver svetsare kvalifikationer på titan innan de börjar fältarbete.En svetsare som kör perfekta rostfria svetsar kan misslyckas med titan.
FAQ
1. Kan GR1 titanrör svetsas till rostfritt stål?
Inte direkt. Titan och rostfritt stål bildar spröda intermetalliska föreningar. Använd en övergångsfog (explosions-bunden titan-plåt av rostfritt stål) eller mekanisk anslutning (flänsar, hylsor).
2. Vad händer om en titansvets blir blå?
Den blå färgen betyder syreförorening. Svetsmetallen är spröd. Det kommer att spricka under stress eller i drift.Klipp ut den blå svetsen och -svetsa igen med lämplig avskärmning.
3. Kan samma volframelektrod användas för titan och rostfritt stål?
Nej. Volfram kan plocka upp järn från rostfritt stål och överföra det till titansvetsen. Järnföroreningar orsakar galvanisk korrosion.Tillägna en uppsättning volframelektroder endast till titan.
4. Krävs förvärmning för GR1 titansvetsning?
Nej. GR1 kräver ingen förvärmning. Överdriven förvärmning (över 150 grader) ökar faktiskt föroreningsrisken eftersom den heta metallen absorberar syre snabbare.
5. Vilken är den minsta väggtjockleken för svetsade GR1-rör?
0,5 mm är det praktiska minimum för svetsade och dragna rör. Därunder är svetsningen svårt och svetsfogen blir opålitlig. För tunnare väggar, använd sömlös.
6. Kan GR1-rör svetsas på fältet utan spolning?
Nej. Vissa entreprenörer försöker hoppa över rensningen av stödet på rör med liten diameter. Svetsroten oxiderar och misslyckas.Ryggspolning är inte valfritt.
7. Hur kontrollerar man argongas renhet för titansvetsning?
Använd en gasrenhetsmätare eller svetsa en testkupong och leta efter färg. En silversvets indikerar ren argon. Blått eller halm betyder förorening. Betyg 5 argon (99,995%) är det lägsta tillåtna.
8. Kan GR1 svetsas till GR2?
Ja. GR1 och GR2 är helt kompatibla. Använd GR2 filler eller inget filler. Svetsen kommer att ha egenskaper mellan de två graderna.
9. Vilken är den maximala acceptabla missfärgningen enligt ASTM B338?
Ljus halmfärg på svetsens baksida tillåts enligt vissa tolkningar, men de flesta köpare angeringen missfärgningpå vardera sidan. Silver är den enda acceptabla färgen för kritisk service.
10. Minskar svetsning korrosionsbeständigheten hos GR1?
Inte om det görs på rätt sätt. En ordentligt skärmad silversvets har samma korrosionsbeständighet som basmetallen. En förorenad blå eller grå svets korroderar företrädesvis.
Förpackning
Anti-korrosionsskydd VCI-papper:Inslagna individuellt för att skydda ytfinishen.
Anpassat EVA-skum:För mindre delar och precisionskomponenter använder vi laser-skurna skuminsatser för att förhindra rörelse under transport.
Dubbla-väggiga kartonger:Alla försändelser går ut i förstärkta lådor som är klassade för tung frakt för att säkerställa att din investering kommer fram i perfekt skick.

Vår anläggning och utrustning
Vi tillverkar-hem med tyska-konstruerade CNC-svarvar och fräscentra. Vår fabriksvåning är utrustad med:
Vakuumglödgningsugnar:För att säkerställa noll ytkontamination under värmebehandling.
Laserinspektionssystem:Varje batch mäts för att säkerställa dimensionsnoggrannhet inom 0,01 mm.
Renrumsmontering:För våra medicin- och livsmedelsprodukter- sker slutmonteringen i en kontrollerad miljö för att förhindra kontaminering av partiklar.


